SJ101焊剂一次埋多厚?埋弧焊的堆高其实有讲究
2026-09-16 来自: 莱芜固金焊接材料有限公司 浏览次数:3
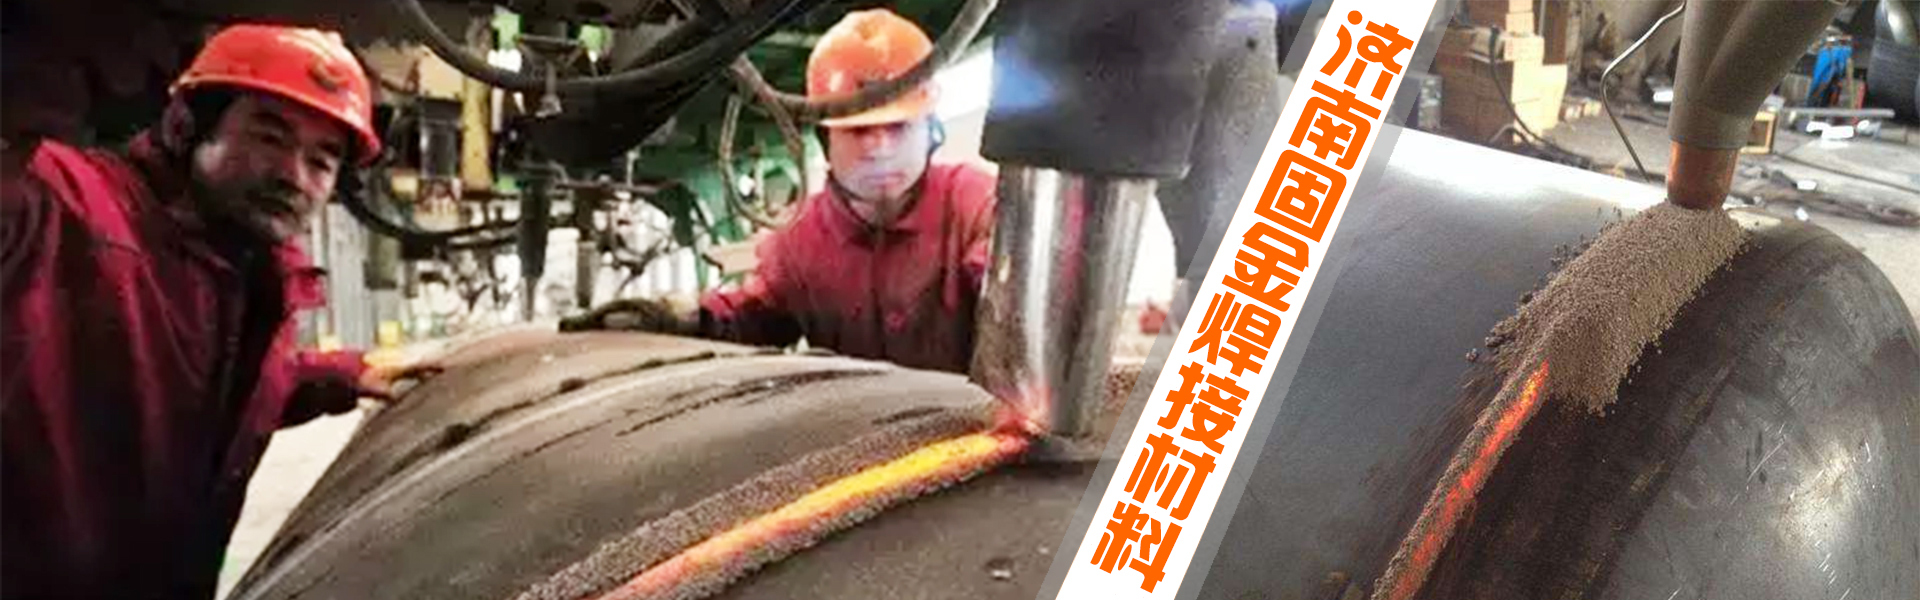
埋弧焊时,焊剂层既不能太薄,也不能太厚。薄了容易漏弧、飞溅,厚了容易压偏、气孔增多。厚度跟电流、电压和焊丝直径都有关系。下面讲怎么定。

一、焊剂层埋多厚合适?
常见做法是这一层厚度在 25~40 毫米之间,具体看焊接电流和焊丝直径。电流大、熔深大,焊剂层适当加厚;小电流薄板焊接,厚度相应减薄。判断标准也简单:焊接时看不到明显弧光、飞溅少、焊缝成形均匀,厚度就基本合适。厚到影响排气,反而容易出气孔,别一味求厚。
二、焊剂是什么材料?和埋弧焊的关系
焊剂是埋弧焊的配套材料,熔化后覆盖在熔池上,起到保护、脱氧和合金化的作用。它分烧结和熔炼两类,烧结焊剂工艺适应性好,熔炼焊剂成分均匀、抗潮性强。选对牌号、控制好粒度,覆盖效果才稳定。粒度偏细时,同样厚度下透气性差一些,需要结合工艺参数微调。
三、不同情况下的厚度参考
| 工况 | 特点 | 厚度参考 |
|---|---|---|
| 大电流厚板 | 熔深大、热输入高 | 焊剂层 30~40 毫米 |
| 中电流中板 | 常规埋弧焊 | 焊剂层 25~35 毫米 |
| 小电流薄板 | 热输入小 | 焊剂层 20~25 毫米 |
| 堆焊修复 | 需控制稀释率 | 按工艺卡执行 |
上表是常见工况的取值区间,实际以工艺评定为准。焊接前检查焊剂是否受潮、粒度是否均匀,比单看厚度更要紧。站内焊剂是什么材料?烧结焊剂和熔炼焊剂的区别把两类焊剂的差别讲清了,选型时可以对照。

四、厚度不对会出什么问题?怎么调?
太薄:弧光外露、飞溅多,焊缝易出现咬边和气孔,适当加厚并检查回收装置是否顺畅。太厚:排气不畅,易生成气孔,焊缝成形变窄,减薄这一层即可。调整时一次只改一个参数,改完观察焊缝外观和探伤结果,再决定下一步。站内焊剂受潮怎么处理?烘干温度、时间与回用讲了返潮处理的要点,现场遇到气孔增多时也值得查一查。
五、常见问题解答
问:焊剂是危险品吗?
答:常规焊剂不属于危险品,但要注意防潮存放,避免受潮影响焊接质量,具体以产品标识为准。
问:焊剂埋多厚怎么现场判断?
答:看弧光、飞溅和焊缝成形。看不到明显弧光、成形均匀,基本合适;反之就调整厚度。
问:SJ101焊剂要注意什么?
答:注意按牌号要求烘干,控制好粒度,开袋后尽快用完或密封,避免返潮。

济南市固金焊材有限公司 · 山东焊剂厂家,生产烧结焊剂、熔炼焊剂与埋弧焊剂,SJ101、SJ301、SJ601 等牌号可按需咨询。欢迎来电沟通。